


Немецкий химический концерн BASF начал локализовать производство реагентов для горнодобывающей отрасли в Казахстане, передает inbusiness.kz. Партнером стала уральская компания "Топан", на площадке которой из импортных компонентов выпускают готовую продукцию. Доля казахстанского содержания в отдельных реагентах, по расчетам самой компании, уже превышает 60%. При этом компании намерены расширить производство и перейти к выпуску химии для новых видов руды.
Сотрудничество BASF и "Топана" началось в 2024 году. Сейчас на производственной базе в Уральске выпускают четыре вида флотационных реагентов: три вспенивателя Luprofroth 330, 278 и 712, а также собиратель молибдена Lupromin 1668. Их используют при обогащении руды на горнодобывающих предприятиях.
Для BASF это возможность производить часть продукции ближе к заказчикам, а для казахстанского партнера – загрузить собственные мощности и освоить выпуск химических смесей по технологиям международного концерна.
Что именно производят в Казахстане
Флотационные реагенты нужны для отделения полезных минералов от пустой породы. Добытую руду измельчают, смешивают с водой и продувают воздухом. Специальные химические вещества помогают частицам нужного металла закрепляться на пузырьках и подниматься на поверхность вместе с пеной.
У разных месторождений состав руды отличается. Поэтому реагенты нельзя просто выпускать по одной универсальной рецептуре: состав приходится подбирать под конкретное сырье и условия обогащения.
"Руды очень изменчивы, и под эту изменчивость химические решения тоже постоянно меняются", – объяснил генеральный директор ТОО "БАСФ Центральная Азия" Ростислав Камкин.
Чтобы сократить путь от испытаний до производства, BASF открыла в Алматы лабораторию направления Mining Solutions. Здесь исследуют образцы руды с казахстанских месторождений, проводят флотационные тесты и подбирают состав реагентов. Затем опытные партии выпускают в Уральске и проверяют уже на промышленных предприятиях.
По словам Камкина, это позволяет замкнуть весь цикл внутри страны: от подбора химического состава до выпуска готовой продукции.
Однако переход на новый реагент в горнодобывающей отрасли требует времени. По словам представителя BASF, стандартные промышленные испытания могут занимать около года. Предприятиям важно убедиться не только в эффективности химии, но и в стабильности ее поставок. Одно из крупных горнодобывающих предприятий, как сообщил Камкин, завершает годичные испытания локальной продукции.
Почему это еще не полный цикл производства
Несмотря на локализацию, в Казахстане пока не синтезируют сами химические компоненты. BASF поставляет их со своих производственных площадок в разных странах: по словам Камкина, один компонент может поступать из США, другой – из Германии, третий — из Малайзии.
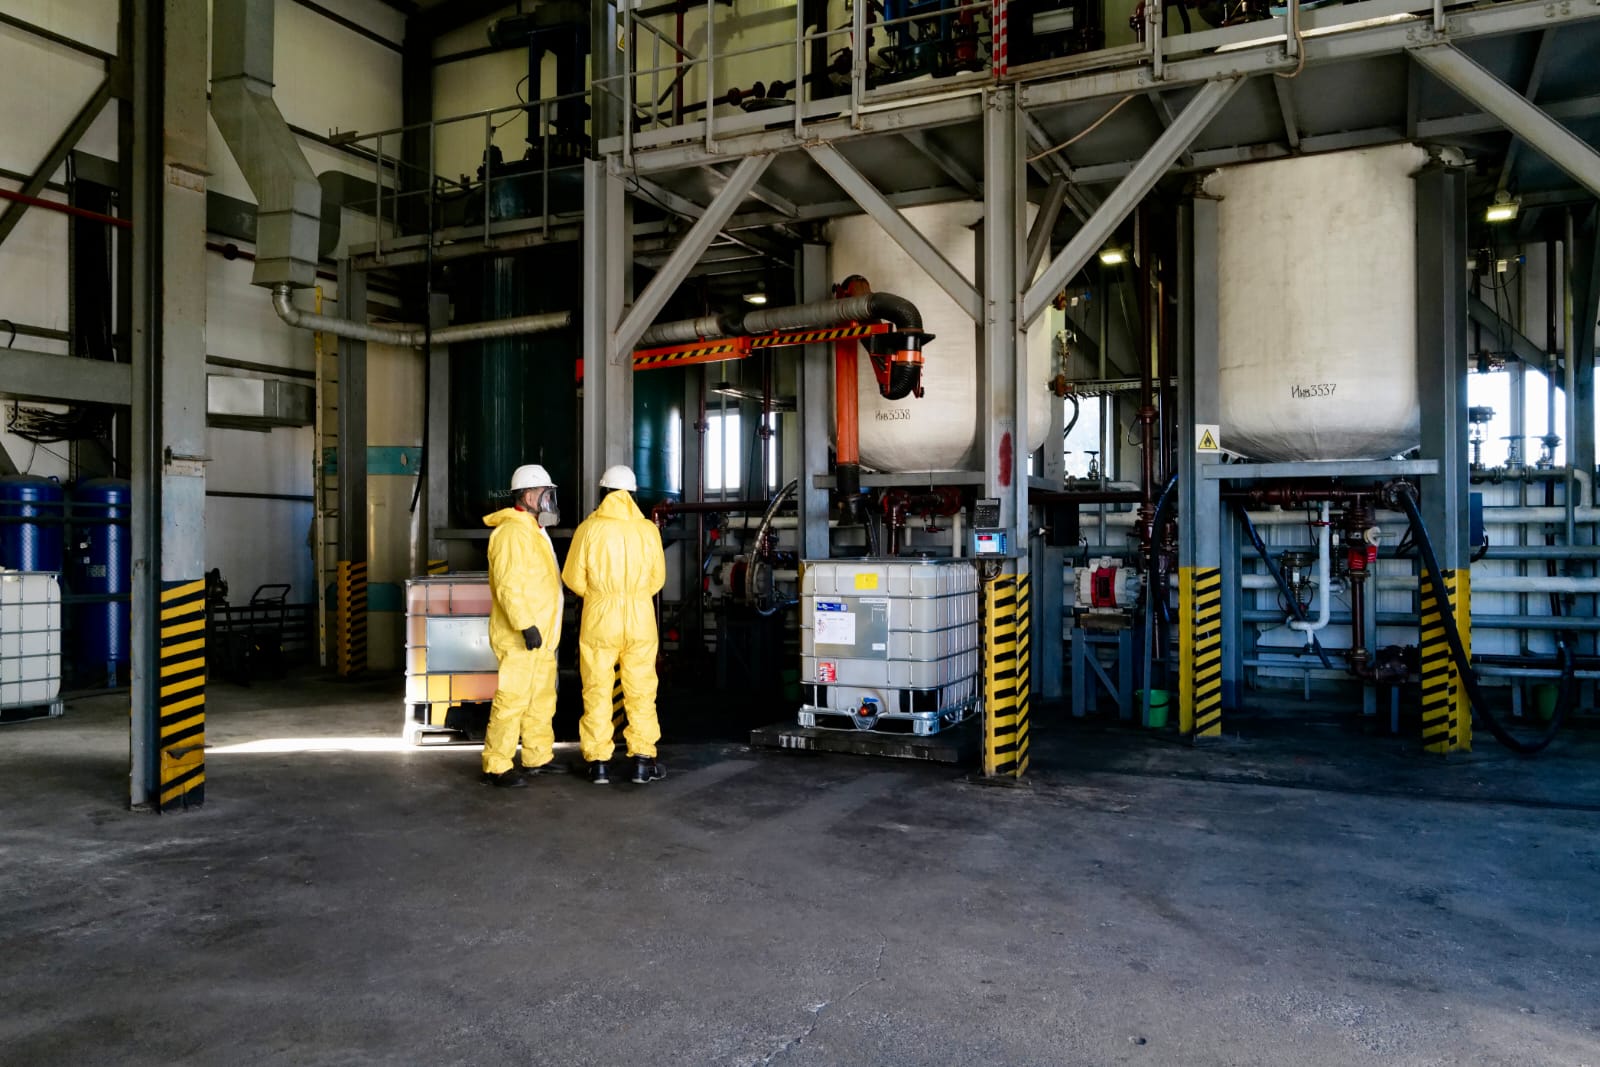
На базе "Топана" сырье смешивают в заданных пропорциях, проверяют качество, разливают по таре и отправляют заказчикам. Такая модель называется толлингом: одна компания предоставляет сырье и технологию, другая выполняет производственные операции на своих мощностях.
"Мы привозим в Казахстан компоненты, которые производятся на разных площадках баз, то есть один компонент может производиться в США, другой – в Германии, третий – в Малайзии. А финальный продукт – это смесь этих компонентов в определенной пропорции. Здесь происходит смешивание компонентов в нужной пропорции, выпуск готовой продукции, розлив в тару", – рассказал Камкин.
По данным компании, доля казахстанского содержания в четырех локализованных реагентах составляет от 51% до 64%. Самый высокий показатель – у вспенивателя Luprofroth 712, самый низкий – у Luprofroth 330. При этом отдельные продукты уже могут включать местное сырье. В BASF рассматривают возможность дальнейшего расширения казахстанской составляющей по мере развития производства.
Как устроено производство в Уральске
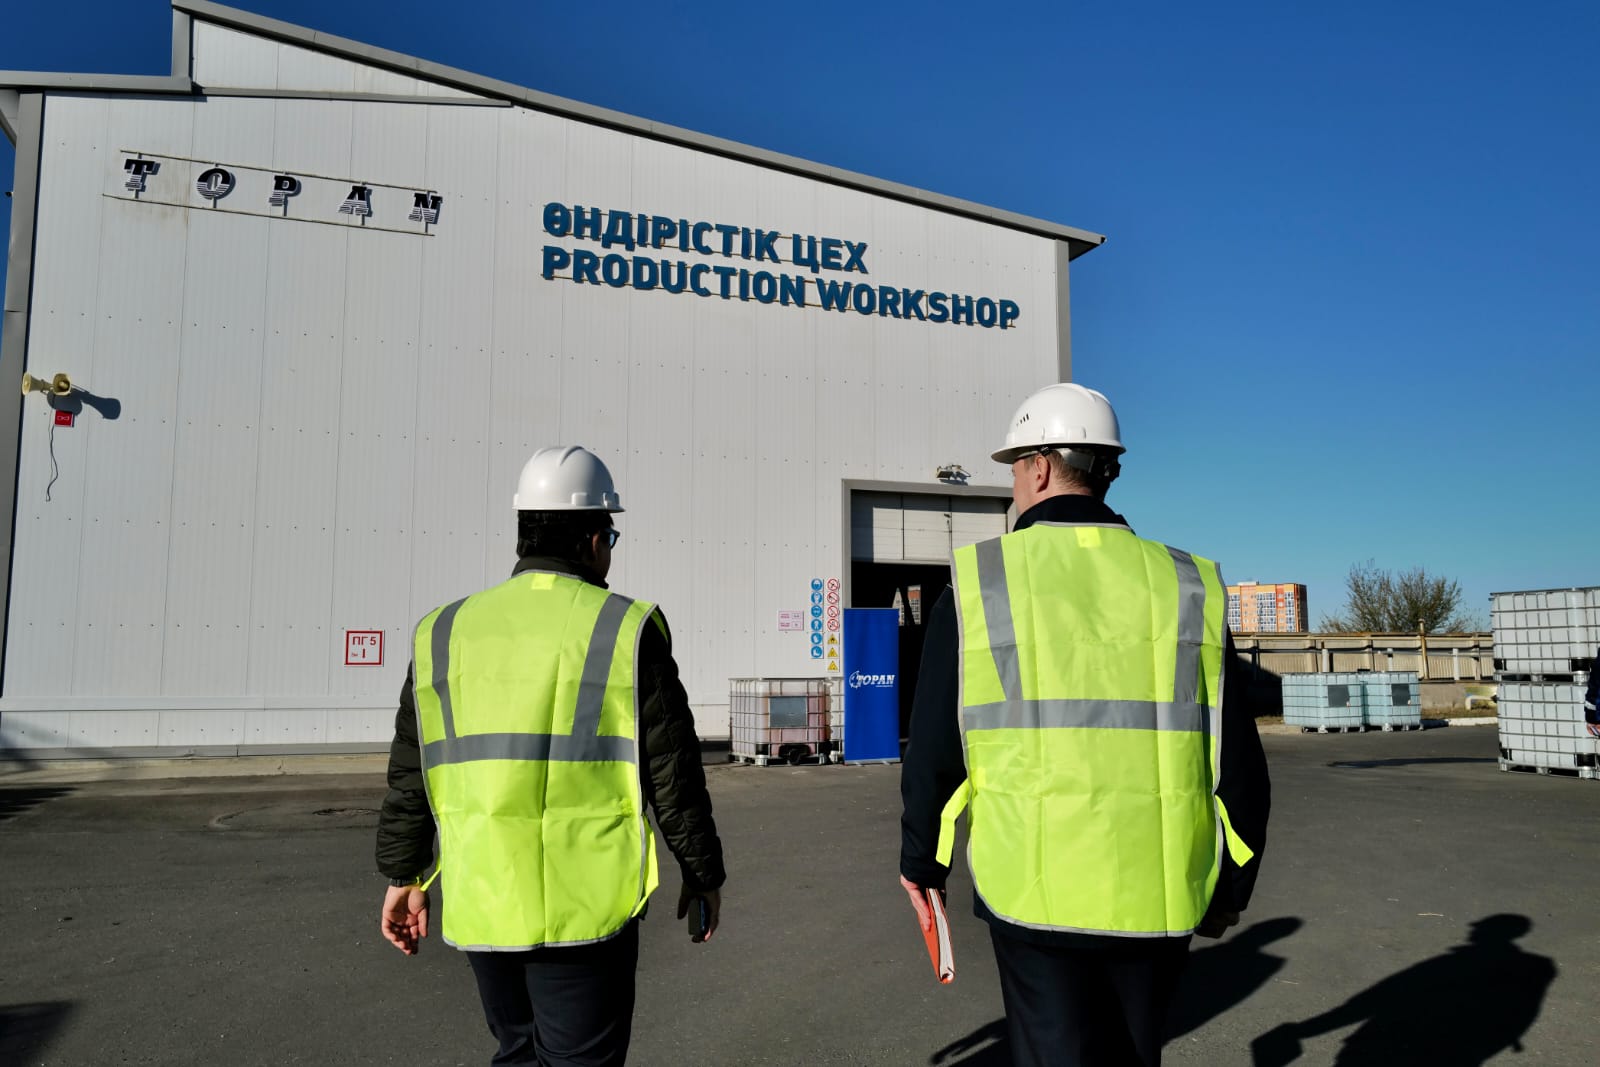
Площадка "Топана" находится в промышленной зоне Желаево. Территория занимает около 4,5 гектара. Основной участок – цех смешивания, где установлены реакторы объемом 6,5 кубометра и буферная емкость на 12 кубометров.
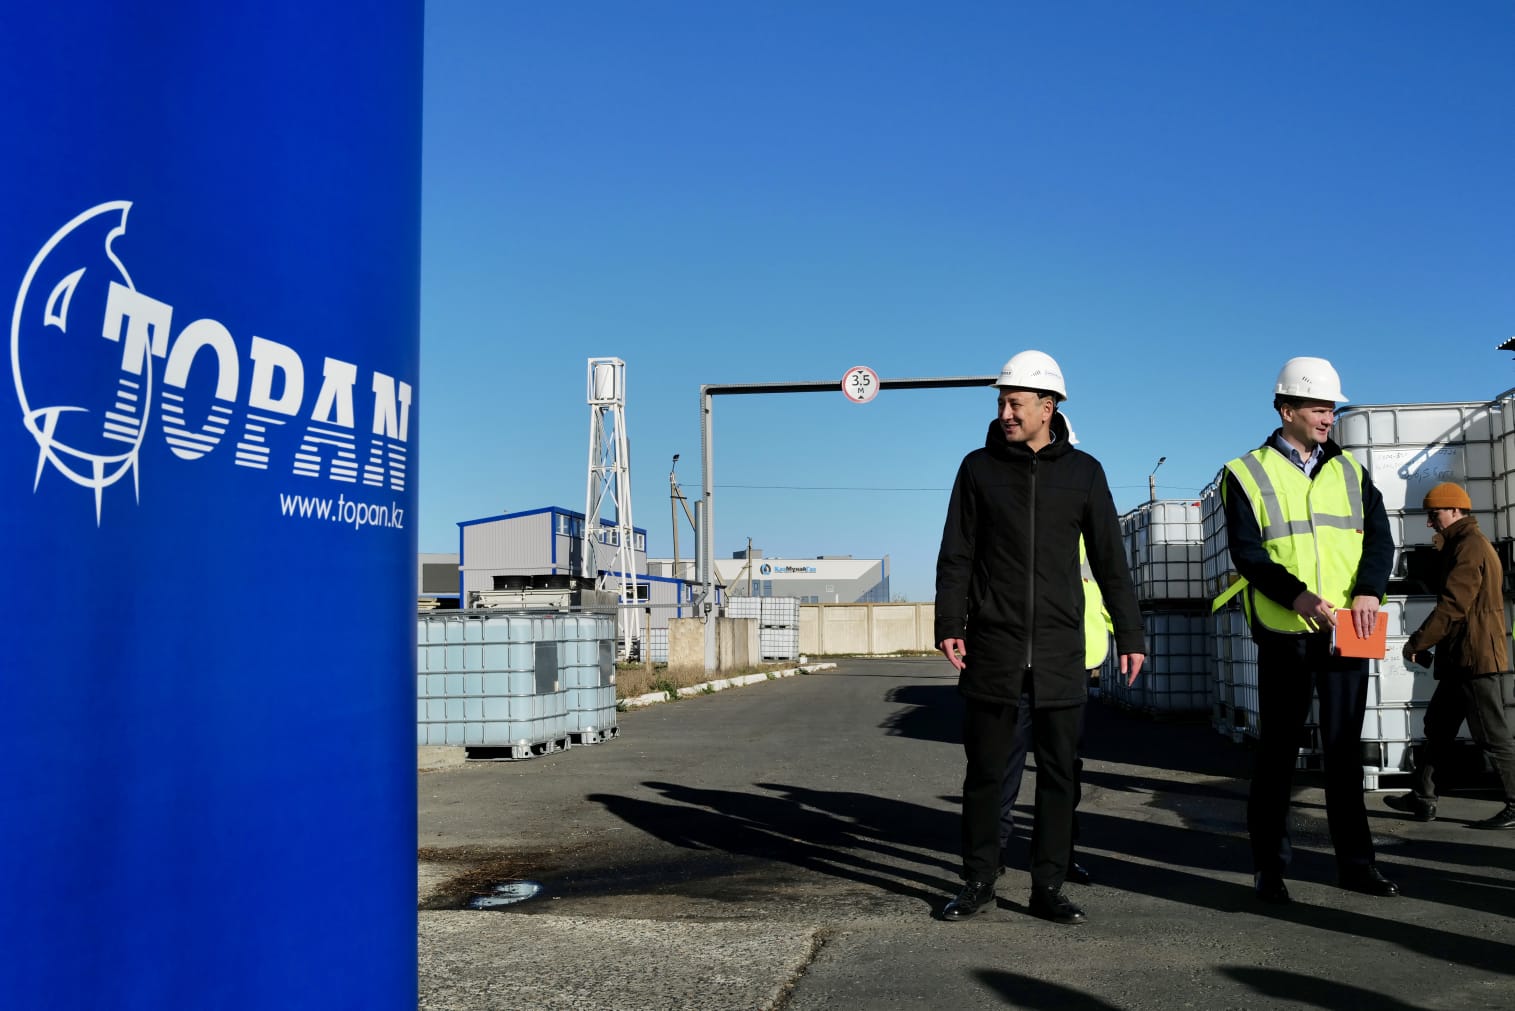
Производство оборудовано с учетом требований безопасности, в том числе с использованием взрывозащищенных систем. На базе также есть склады сырья и готовой продукции, газовое хозяйство и собственная испытательная лаборатория. Она проверяет качество поступающих компонентов и готовых реагентов. Лаборатория аккредитована по международному стандарту ISO/IEC 17025.
Отдельная задача – хранение и транспортировка химической продукции в условиях уральского климата. При низких температурах некоторые вещества густеют или кристаллизуются, поэтому компания использует цистерны и танк-контейнеры с электроподогревом. На территории базы работает железнодорожное депо, где вагоны прогревают перед сливом сырья.
Сотрудничество с BASF стало одним из направлений развития "Топана". Компания основана в 1999 году и работает не только с горнодобывающей, но и с нефтегазовой отраслью. Среди ее заказчиков – операторы Карачаганака, Кашагана и Тенгиза, "КазМунайГаз" и другие промышленные предприятия.
Сколько продукции могут выпускать
По словам директора и соучредителя "Топана" Владимира Харчева, в 2025 году общий объем производства компании составил около 3 тыс. тонн. При этом имеющиеся мощности позволяют значительно увеличить выпуск.
"Можно в три смены спокойно работать… Думаю, до 20 тыс. тонн в год можно увеличить производство продукции", – рассказал Харчев.
Компания рассчитывает нарастить загрузку за счет сотрудничества с международными поставщиками, в том числе BASF и американской Baker Hughes. Последняя уже создала совместное предприятие с "Топаном" для работы на казахстанском рынке. Для BASF локализация реагентов в Казахстане – часть более широкой стратегии. По словам Камкина, компания намерена отдавать приоритет производству на местных площадках там, где это возможно.
"Планы – все, что можно локализовать для майнинга, то мы будем отдавать приоритет локализации. Даже если это можно произвести где-то, мы будем локализовывать здесь. Нам тоже нужно наращивать объем", – отметил он.
Какие реагенты BASF хочет выпускать дальше
Сейчас немецкий концерн изучает возможность локализации еще нескольких продуктов, в том числе вспенивателей Luprofroth 168 и Luprofroth 110. Их производство планируют связать с запуском новых обогатительных фабрик, для которых эти реагенты уже предусмотрены в технологических проектах, отмечает Камкин. Еще одно перспективное направление – химия для переработки несульфидных руд.
Речь идет о месторождениях редкоземельных металлов, лития и вольфрама, а также флюорита, апатита, шеелита и кальцита. Для Казахстана это направление имеет значение на фоне развития проектов по добыче критических минералов. Их переработка требует специализированных химических решений, а наличие производства реагентов внутри страны может упростить снабжение будущих обогатительных предприятий.
В BASF рассчитывают, что по мере появления новых заказчиков и расширения линейки часть продукции удастся выпускать непосредственно в Казахстане. "Топан" со своей стороны заявляет о готовности увеличивать мощности и располагает территориями для расширения. Нынешняя локализация пока не означает переноса в Казахстан полного химического цикла: ключевые компоненты по-прежнему поступают из международной сети BASF. Но внутри страны уже выполняют подбор рецептур, смешивание, контроль качества и выпуск готовых реагентов. Следующий этап – расширить перечень продукции и увеличить долю местного производства.
Читайте по теме:
Добыча растет, прибыль падает: где возникают потери в горной отрасли


